

Gid Definitif pou Mi Lou LSAW Steel Tiyo: Jeni, Faktori, ak Seleksyon Teknik
Nan devlopman enèji modèn lanmè, jeni tiyo trans-peyi a, ak konstriksyon sivil lou, solisyon estanda tiyo asye souvan rive nan limit fizik yo. Lè anviwònman fonksyònman yo mande rezistans ekstrèm nan presyon pwodiksyon entèn yo, gwo kraze idrostatik ekstèn, ak eleman korozivite piman bouk tankou sulfid idwojèn (H).2S), Longitudinal Submerged Arc Welded (LSAW) tiyo asye-globalman deziyen kòmSAWL-kanpe kòm estanda lò nan jeni estriktirèl ak tiyo.
Manifaktire ak presizyon JCOE oswa UOE frèt -fòmasyon metòd konbine avèk milti-fil doub-soude arc submerged,LSAW tiyoofri kapasite epesè miray san parèy (jiska 50 mm + oswa 2.0" +) ak gwo dyamèt ekstèn (sòti soti nan 16 "a 60" +). Gid konplè sa a kouvri pwosesis fabrikasyon enpòtan yo, espesifikasyon jeni kle, pwotokòl kontwòl kalite, ak kad akizisyon estratejik ki nesesè yo chwazi tiyo ideyal LSAW pou gwo - pwojè.
Nwayo Faktori Mekanik yo: JCOE vs UOE Teknoloji
Entegrite estriktirèl ak konsistans dimansyon yon tiyo LSAW depann antyèman de presizyon pwosesis frèt -fòmasyon li a. Konprann ki jan plak asye yo transfòme nan yon silenn lou-miray eksplike poukisa LSAW ofri distribisyon estrès siperyè konpare ak lòt metòd soude.
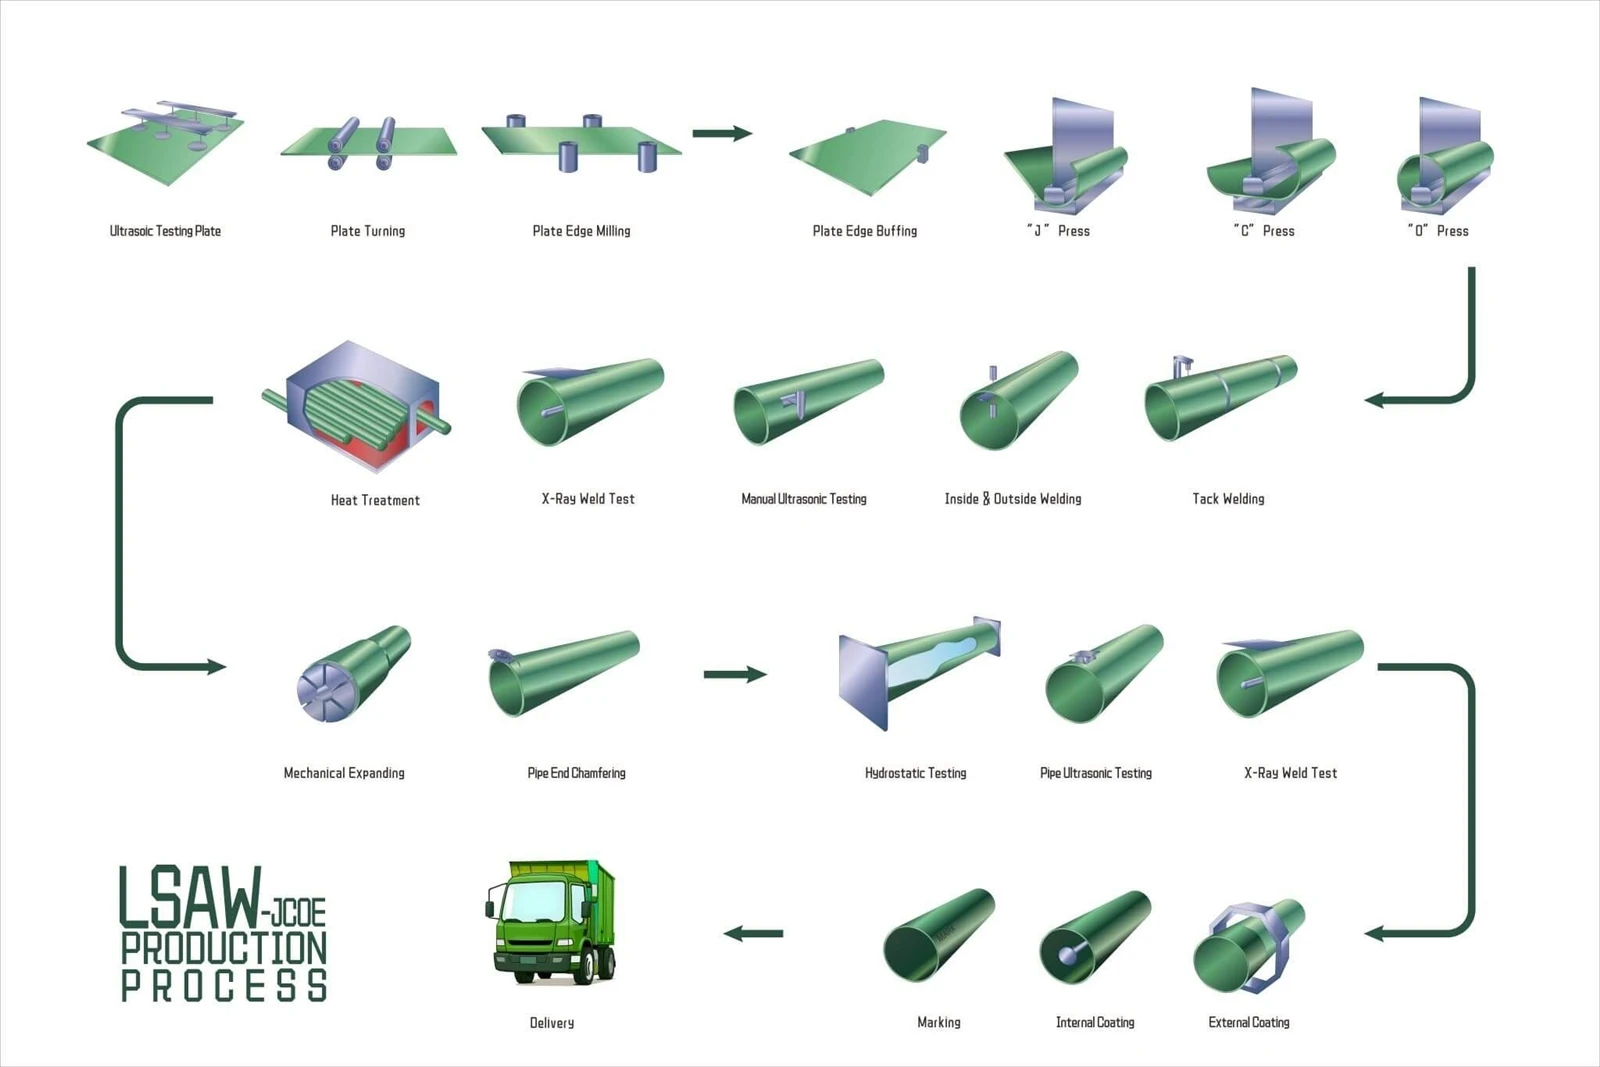
Pwosesis JCOE (Cheval endistri a)
JCOE se metòd ki pi fleksib e ki pi lajman itilize pou fabrike tiyo lou-mi LSAW:
- Fraisage kwen ak pre-kobe (sèrtir):Gwo -fòs Thermo-Mechanical Controlled Processed (TMCP) plak asye kabòn yo 100% ultrasons teste pou laminasyon entèn yo. Lè sa a, bor yo nan plak la freze ak ang biseau presi ak crimped pa woulèt idwolik matche ak reyon an tiyo sib.
- Etap-pa-Preze:Yon gwo -devwa laprès idwolik pwogresivman fòme plak la crimped nan yon"J"fòm, Lè sa a, yon"C"fòm, epi finalman yon louvri"O"fòm. Metòd incrémentielle frèt -fòmasyon sa a asire distribisyon estrès inifòm atravè pwofil plak ultra-epè san yo pa entwodwi twòp souch lokalize.
- Kontini doub-soude ak arc submerged (SAW):Kouti ouvè a se tack-soude anba gaz pwoteksyon, ki te swiv pa gwo -aktyèl, milti-fil soude ak arc soude anndan an (ID) ak dyamèt deyò (OD). Sa a reyalize soude gwo twou san fon, plen -pénétration ak severite eksepsyonèl.
Pwosesis UOE (Gwo-pwodiksyon an mas vitès)
Pou pwojè tiyo masiv ki bezwen menm gwosè tiyo gwo -volim, teknoloji UOE itilize yon sistèm pou laprès idwolik de-etap:
- U-Peze:Se plak la bourade nan yon fòm "U" laj nan yon sèl konjesyon serebral.
- O-Sur:Fòm "U" a fèmen nan yon mouri sikilè epi peze anba gwo fòs idwolik nan yon silenn "O" konplè.
- Pandan ke UOE ofri pi gwo vitès pwodiksyon, JCOE bay pi gwo fleksibilite pou epesè miray koutim, dyamèt ekstèn ki pa -estanda, ak aplikasyon estriktirèl lou.
Wòl kritik tout-ekansyon mekanik frèt (O-ekspansyon)
Youn nan etap ki pi enpòtan men yo souvan mal konprann nan fabrikasyon tiyo LSAW seekspansyon mekanik frèt. Apre yo fin submerged arc soude, tiyo an asye anvan tout koreksyon sibi tout -longè ekspansyon entèn lè l sèvi avèk mouri segman idwolik.
Ekspansyon fòse miray tiyo a deyò nan apeprè 0.8% a 1.5% nan dyamèt orijinal li, reyalize twa objektif jeni enpòtan:

- Eliminasyon estrès rezidyèl yo:Soude ak frèt -fòmasyon jenere estrès rezidyèl entèn konplèks. Ekspansyon mekanik redistribiye ak siyifikativman diminye estrès sa yo, anpeche reta krak ak deformation estriktirèl pandan koupe jaden oswa soude.
- Travay di ak Amelyorasyon Fòs Sede:Kontwole deformation plastik ogmante fòs sede aktyèl la nan asye a nan redi souch, bay pi wo maj sekirite anba presyon entèn yo.
- Akor presizyon jeyometrik:Ekspansyon asire maksimòm wonn, dwat strik, ak jeyometri egzak tiyo-, ki enpòtan anpil pou diminye "hi-lo" move aliyman pandan soude sikonstans jaden.
Senaryo Aplikasyon Jeni: Kote LSAW Obligatwa
Pandan ke rezistans elektrik soude (ERW) ak espiral submerged arc soude (SSAW) tiyo yo gen plas yo nan anviwònman ki pi ba-presyon, LSAW pa-negosyab nan kat sektè aplikasyon prensipal ki gen gwo-konsekans:
APLIKASYON KRITIK LSAW PIPE:
Sistèm enèji nan dlo fon ak lanmè yo : Rizèt anba lanmè ak liy -koule / Janm jakèt lanmè / FPSO Pwosesis Tiyo
Segondè-Toutyo Presyon & Liy Sèvis Asid: Gwo-Trimin Gaz Natirèl Presyon / Gaz Sour Mouye (H2S) Transmisyon
Gwo pilye sivil ak enfrastrikti estriktirèl: pile fondasyon waf pon / pò dlo fon ak kason Berth
1. Deepwater Subsea Risers & Flowlines
Nan ekstraksyon enèji anba lanmè, tiyo yo dwe andire masiv presyon idrostatik ekstèn soti nan pwofondè oseyan ansanm ak mouvman vag dinamik. Tiyo miray mens-efondre byen vit anba fòs kraze sa yo. Gwo-tiyo LSAW miray-ki gen rapò mi-epesè{-a-dyamèt ki pa ka atenn pa ERW-bay rèd estriktirèl ki nesesè pou anpeche efondreman ak ovalizasyon anba gwo pwofondè lanmè.
2. Gwo-Presyon Cross-Peyi Gas Trunklines
Opere nan presyon transmisyon segondè mande pou tiyo ki gen gwo fòs sede minimòm (tankou API 5L Klas X70 oswa X80) ak severite ka zo kase pwouve. Tiyo LSAW ki fèt ak plak asye TMCP ki degaze ak vakyòm-afine, ki absòbe gwo enèji sinetik, sa ki anpeche pwopagasyon rapid krak atravè plizyè milye mil.
3. Mouye gaz tounen (H2S) Sèvis
Transmèt idrokarbur ki gen sulfid idwojèn (H2S) sijè asye a Idwojèn -Fann Enduit (HIC) ak Sulfide Estrès Kowozyon Cracking (SSCC). LSAW tiyo espesifye nanNACE MR0175 / ISO 15156sèvi ak ultra-pwòp asye ak ultra-souf ki ba (mwens pase oswa egal a 0.002%) ak fosfò (mwens pase oswa egal a 0.012%) limit, konplete pa tretman kalsyòm pou kontwòl fòm enklizyon.
4. Gwo Jeni estriktirèl & Piling Fondasyon
PerEN 10219epiEN 10210, Seksyon kre estriktirèl LSAW yo deplwaye kòm pil-pote chaj pou tèminal maren dlo fon yo, waf pon otowout yo, fondasyon turbine van lanmè, ak kolòn sipò ki gen gwo-kapasite nan ayewopò ak estad.
Konparezon teknik: LSAW vs SSAW vs tiyo san pwoblèm
Chwazi pwosesis fabrikasyon tiyo kòrèk la mande pou balanse demand mekanik kont ekonomi pwojè yo. Matris ki anba a mete aksan sou diferans ki genyen kle nan operasyon yo:
| Paramèt teknik | Mi lou LSAW (SAWL) | San pwoblèm (SML) Steel tiyo | Tiyo SAW espiral (SSAW/SAWH) |
|---|---|---|---|
| Faktori baz | Endividyèl TMCP Steel Plak | Solid cho-Bilt pèse | Bobin asye kontinyèl woule |
| Maksimòm Dyamèt Eksteryè | Jiska 60"+ (1524 mm+) | Limite (Anjeneral mwens pase oswa egal a 28"/711 mm) | Jiska 100"+ (2540 mm+) |
| Maksimòm epesè miray la | Ultra-epè (50 mm+) | Epè (50 mm-60 mm) | Modere (Anjeneral mwens pase oswa egal a 25.4 mm) |
| Weld Seam Aliyman | 1 Single Couture Dwat | Okenn (kò solid san pwoblèm) | Long espiral espiral Couture |
| Nivo estrès rezidyèl | Ekstrèmman ba (Post-espansyon) | Modere rive segondè | Segondè (memwa bobin ki pa elaji) |
| Presizyon dimansyon | Siperyè Roundness & Tolerans | Sijè a eksantrisite miray la | san Patipri (tandans pou fini oval) |
| Sour Sèvis Konvnab | Eksepsyonèl (konfòme NACE) | Ekselan | Pòv (Vilnerab Couture Helical) |
| Rezistans tonbe | Klas ki pi wo a (Oferte) | Segondè | Modere |
Gid Spesifikasyon: API 5L PSL1 vs PSL2 Kondisyon Kalite
Lè w komande LSAW liy tiyo pou pwojè enèji, chwazi antEspesifikasyon pwodwi Nivo 1 (PSL1)epiEspesifikasyon pwodwi Nivo 2 (PSL2)enpòtan pou sekirite ak konfòmite:
API 5L KONPAREZYON SPESIFIKASYON:
PSL1: Aplikasyon pou tiyo liy estanda:
- Limit chimik debaz (C, Mn, P, S)
- Tès enpak Charpy V-Notch (CVN) opsyonèl
- Pa gen limit maksimòm sou fòs sede ki aplike
- Reparasyon soude sou kò tiyo pèmèt anba pwosedi strik
PSL2: Gwo-Zòn Konsekans (HCA), Sèvis Subsea & Sour Gaz:
- Limit maksimòm strik sou ekivalan kabòn (CE) pou asire soudabilite
- OBLIGATWA tès severite enpak CVN (0 degre, -20 degre, oswa -40 degre)
- Ranfòse Sede & Tensile fòs bouchon pou anpeche konpòtman frajil
- Reparasyon soude kò tiyo yo ENTIÈDMAN
Non-Tès Destriktif (NDT) ak Pwotokòl Asirans Kalite
Pou garanti zewo echèk operasyonèl nan anviwònman kritik, chak longè tiyo asye LSAW sibi NDT solid ak pwotokòl tès destriktif anvan yo voye yo:
- 100% Otomatik Tès à (UT):Sond milti-chanèl enspekte 100% kouti soude lonjitidinal la, chalè-zon ki afekte (HAZ), ak plak asye paran yo pou detekte enklizyon entèn yo, laminasyon, oswa mank fizyon.
- Tès radyografi 100% -an tan reyèl (RT / X-Ray):Enspeksyon dijital X-ray evalye tout longè kouti soude, verifye zewo porosite, enklizyon salop, oswa domaj soude entèn dapre API 5L Anèks E.
- Tès presyon idrostatik:Chak jwenti tiyo endividyèl presyon nan 100% nan Espesifye Fòs Sede Minimòm (SMYS) pou yon tan minimòm kenbe nan 10 segonn konfime entegrite fwontyè presyon mekanik.
- Validasyon laboratwa destriktif:
Tensile, sede, ak elongasyon tès atravè tou de kò tiyo ak kouti soude.
Anba-zewo Charpy V-Notch (CVN) tès enpak (absòbe Pi gwo pase oswa egal a 120 Joules nan -20∘C).
Drop Weight Tear Testing (DWTT) pou evalye konpòtman tranzisyon duktil-a-frajil.
Tès laboratwa HIC/SSCC obligatwa pou lòd sèvis NACE sour.
Kouch Sifas Pwoteksyon & Valè-Te ajoute Fini
Pou pwoteje gwo-tiyo LSAW miray ranpa yo kont korozyon piman bouk anba tè, anba lanmè, oswa nan atmosferik, yo mande kouch pwoteksyon faktori-aplike:
Twa -Kouch Polyethylene (3LPE):Prezante yon gwo -fizyon adezyon-bonded epoxy (FBE) primè, yon adezif copolymer entèmedyè, ak yon kouch pwoteksyon ekstèn polyethylene. Ideyal pou antere liy kwa-peyi ki opere jiska 80∘C.
Twa -Kouch Polypropylène (3LPP):Ofri rezistans enpak siperyè ak severite mekanik pou tiyo ki wo -tanperati (jiska 110∘C) ak enstalasyon anba lanmè nan fon lanmè.
Fizyon-Epoxy lye (FBE ak Doub-Kouch FBE):Elektwostatik aplike tèmik -kouvwi poud geri ki bay ekselan fòs lyezon ak rezistans katodik disbonding.
Entèn likid epoksidik pawa:Kouch enteryè lis ki diminye friksyon idwolik sifas, ogmante debi likid, epi anpeche akimilasyon korozyon entèn yo.


Estratejik B2B Akizisyon Lis verifikasyon pou tiyo LSAW
Lè w ap prepare yon demann pou sitasyon (RFQ) pou tiyo asye LSAW, ekip jeni ak akizisyon yo ta dwe bay paramèt egzak sa yo pou evite reta pwodiksyon:
- Espesifikasyon ki gouvène ak klas:Endike estanda egzak (egzanp,API 5L PSL2 Klas X70N/M, EN 10219 S355J2H, oswaASTM A252 Klas 3). Espesifye kondisyon sèvis tounen (NACE MR0175) si sa aplikab.
- Dimansyon egzak:Eta Dyamèt Eksteryè (OD an mm oswa pous), Epesè Mi (WT), ak total volim obligatwa (an mèt oswa tòn metrik).
- Opsyon pou longè tiyo:Espesifye yon sèl owaza (6.0 m), doub o aza (11.8 m/12.0 m), oswa koutim kondisyon -a- longè jiska 18.0 m.
- Fin Preparasyon:Espesifye fen klè, koupe kare, oswa ang bizote presizyon (30∘/37.5∘ pou chak ASME B16.25) pou soude jaden otomatik.
- Sètifikasyon ak enspeksyon:MandaEN 10204 Tip 3.1 oswa 3.2 Rapò tès materyèl (MTRs)epi presize nenpòt ki ajans enspeksyon twazyèm pati (TPI) obligatwa (tankou SGS, Bureau Veritas, DNV, oswa Lloyd's Register).
Pou sipò jeni faktori-direk, fich done teknik, ak sitasyon pwojè koutim, kontakte ekip jeni lavant lan nanSteelBrisk.


